+८६-५३६-७९५१९५१


कास्ट आयरन कम्पोनेन्टहरूको व्यक्तिगत उत्पादन: 2026 मा मूल्य र सर्तहरू
२०२६-०८-१७
- कास्ट आयरन कम्पोनेन्टहरूको व्यक्तिगत उत्पादन: मूल्य, सर्तहरू र प्रविधिहरू 2026 मा
- कास्ट आयरन कम्पोनेन्टहरूको व्यक्तिगत उत्पादन र क्रमिक उत्पादनबाट यसको भिन्नता के हो?
- जहाँ अनुकूलन उत्पादन प्रयोग गरिन्छ: उद्योग मामलाहरू र बजार नेताहरूको अनुभव
- 2026 मा मूल्य गठन कारक
- कसरी आपूर्तिकर्ता छनोट गर्ने: औद्योगिक खरिदका लागि E-E-A-T मापदण्ड
- सामग्रीको तुलना: तपाईंले कुन कास्ट फलाम रोज्नुपर्छ?
- कास्टिङ अर्डर गर्दा सामान्य गल्तीहरू
- FAQ: आफू अनुकूल कास्टिङ बारे बारम्बार सोधिने प्रश्नहरू
- अर्डर राख्नको लागि निष्कर्ष र सिफारिसहरू
कास्ट आयरन कम्पोनेन्टहरूको व्यक्तिगत उत्पादन: मूल्य, सर्तहरू र प्रविधिहरू 2026 मा
कास्ट आयरन घटकहरूको व्यक्तिगत उत्पादन2026 मा ग्राहक रेखाचित्र अनुसार एक उच्च-टेक कास्टिंग प्रक्रिया हो, जसले निर्दिष्ट मेकानिकल गुणहरूसँग जटिल ज्यामितीय आकारका भागहरू प्राप्त गर्न सम्भव बनाउँछ। क्रमिक उत्पादनको विपरीत, यो दृष्टिकोणले कास्ट आयरन ग्रेड (MF, HF, CC), ISO 8062 CT7-CT9 सम्मको आयामी शुद्धता र विशिष्ट अपरेटिङ अवस्थाहरूमा अनुकूलन गर्न लचिलोपन प्रदान गर्दछ: उच्च भार, घर्षण पहिरन वा थर्मल चक्र। औद्योगिक उद्यमहरूको लागि, मुख्य मूल्य मानक क्याटलग समाधानहरूमा निर्भरता कम गर्न र आपूर्ति श्रृंखलाहरूलाई अनुकूलन गर्नमा निहित छ।
निर्माण लागत मोडेलको जटिलता, परिसंचरण र छनौट गरिएको मोल्डिंग विधिको आधारमा, समाप्त उत्पादनको प्रति किलोग्राम 150 देखि 450 rubles बाट भिन्न हुन्छ। पाइलट ब्याचहरूको लागि अर्डरको लागि नेतृत्व समय 14-25 कार्य दिनहरू, डिजाइन कागजातको विकास र उपकरणको उत्पादन सहित। यो समीक्षाले हालको बजार अवस्थाहरूमा फाउन्ड्री उत्पादनहरू अर्डर गर्ने आर्थिक र प्राविधिक पक्षहरूको विस्तृत रूपमा जाँच गर्दछ, इन्जिनियरहरू र खरिदकर्ताहरूलाई ठेकेदार छनोट गर्दा सामान्य गल्तीहरूबाट बच्न मद्दत गर्दछ।
कास्ट आयरन कम्पोनेन्टहरूको व्यक्तिगत उत्पादन र क्रमिक उत्पादनबाट यसको भिन्नता के हो?
पद अन्तर्गतकास्ट आयरन घटकहरूको व्यक्तिगत उत्पादनएकल वा सानो-स्तरीय प्रकृतिको धातु उत्पादनहरू सिर्जना गर्ने चक्रलाई बुझाउँछ, जहाँ प्रत्येक ब्याच वा एकल भाग पनि ग्राहकको विशिष्ट प्राविधिक आवश्यकताहरूमा निर्मित हुन्छ। 2026 मा, यस बजार खण्डले फाउन्ड्री मोडेलहरू र गुणस्तर नियन्त्रणको स्वचालनमा थप प्रविधिहरूको परिचयको कारणले महत्त्वपूर्ण परिवर्तन पार गरेको छ।
ठूलो उत्पादनबाट मुख्य भिन्नता प्रक्रियाको अर्थशास्त्रमा छ। मास कास्टिङको साथ, प्रमुख लागतहरू लाखौं एकाइहरूमा परिशोधित हुन्छन्, प्रति भाग लागत अत्यन्तै कम राखेर तर स्थायी उपकरणमा ठूलो अग्रिम लगानी चाहिन्छ। एक व्यक्तिगत आदेश, यसको विपरीत, समावेश छ:
- विशिष्ट रेखाचित्रको लागि अस्थायी वा स्थायी उपकरणको उत्पादन।
- मिश्र धातु रासायनिक संरचना (परिमार्जन) को लचिलो समायोजन।
- अतिरिक्त सामानहरू खरिद गर्न आवश्यक पर्दैन (जस्ट-इन-टाइम रसद)।
- ब्याचहरू बीच इन्जिनियरिङ परिवर्तन गर्ने सम्भावना।
B2B क्षेत्रको लागि, यसको मतलब "तपाईसँग के छ कि किन्नुहोस्" रणनीतिबाट "तपाईलाई के चाहिन्छ" रणनीतिमा सर्नु हो। यो विशेष गरी मेकानिकल इन्जिनियरिङ्, ऊर्जा र भारी उपकरणहरूको लागि सत्य हो, जहाँ मानक भागको विफलताले लाखौं रूबलको लागत लाइन डाउनटाइम निम्त्याउन सक्छ।
2026 को प्रमुख प्राविधिक प्रक्रियाहरू
आधुनिक फाउन्ड्री उत्पादनले धेरै आधारभूत विधिहरू प्रयोग गर्दछ, जसको छनौटले प्रत्यक्ष रूपमा अन्तिम मूल्य र सतहको गुणस्तरलाई असर गर्छ:
- बालुवा-माटो मोल्डमा कास्टिङ (हरियो बालुवा मिश्रण)।ठूला भागहरूको लागि सबैभन्दा किफायती विधि (50 किलोग्रामबाट)। राम्रो ग्याँस पारगम्यता प्रदान गर्दछ, तर सतह खुरदरा Ra 12.5-25 को कारण पछि मेकानिकल प्रशोधन आवश्यक छ।
- बर्नआउट मोडेलहरू (V-प्रक्रिया) प्रयोग गरेर कास्टिङ।मध्यम ब्याचहरूको लागि प्रयोग गरिन्छ। थप घुमाउने वा मिलिङ गर्दा चिप्सको भोल्युम घटाउँदै, तपाईंलाई सफा सतह र उच्च शुद्धता प्राप्त गर्न अनुमति दिन्छ।
- कोल्ड-रोल्ड स्व-कठोर मिश्रण (HKS/नो-बेक) मा कास्टिङ।जटिल कन्फिगरेसनको साथ महत्वपूर्ण भागहरूको लागि मानक। उच्च आयामी स्थिरता र न्यूनतम कास्टिङ तनावहरू प्रदान गर्दछ, जुन पम्प र गियरबक्स आवासहरूको लागि महत्त्वपूर्ण छ।
- केन्द्रापसारक कास्टिङ।पाइप, आस्तीन र बुशिंगका लागि विशेष रूपमा प्रयोग गरिन्छ। धातु संरचना गैर-छिद्र र एकसमान हुन जान्छ, जसले राखिएको माध्यमको दबाबलाई 16-25 MPa सम्म बढाउँछ।
जहाँ अनुकूलन उत्पादन प्रयोग गरिन्छ: उद्योग मामलाहरू र बजार नेताहरूको अनुभव
को लागी अनुरोधकास्ट आयरन घटकहरूको व्यक्तिगत उत्पादनविभिन्न औद्योगिक क्षेत्रहरु द्वारा गठन। एप्लिकेसनको विशिष्टताहरू बुझ्दा प्राविधिक आवश्यकताहरू (TOR) सही रूपमा तयार गर्न र सामग्रीको इष्टतम ग्रेड छनौट गर्न मद्दत गर्दछ। विशेष उत्पादनमा उच्च कास्टिङ टेक्नोलोजीहरूको सफल एकीकरणको उल्लेखनीय उदाहरण कम्पनीको अनुभव हो।Shandong Jiasheng मेसिनरी निर्माण कं, लिमिटेड.
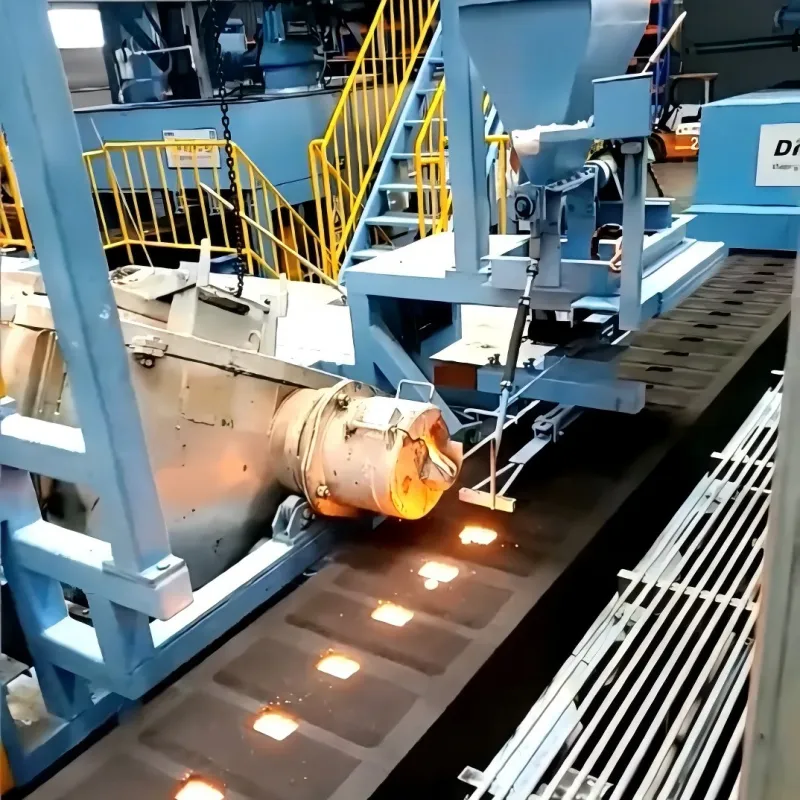
Weifang, Shandong प्रान्तमा अवस्थित, यो सुविधा Weifang Jiasheng Co., Ltd. (2009 देखि) को विशेषज्ञतामा बनाइएको छ र कसरी डक्टाइल आइरन (DC/QT450-12) मा विशेषज्ञताले महत्वपूर्ण प्रणालीहरूको लागि अति-भरोसेमंद घटकहरू सिर्जना गर्न सक्छ भनेर देखाउँछ। उत्पादन आधार, 10,000 m² भन्दा बढी क्षेत्र कभर, उन्नत स्वचालित मोल्डिंग लाइन Disa416 र Benchuan 418, साथै बुद्धिमान मिश्रण तयारी प्रणाली संग सुसज्जित छ। 11,000 टनको वार्षिक उत्पादन मात्रा सबै चरणहरूमा कडा नियन्त्रणको लागि धन्यवाद प्राप्त गरिएको छ: ऊर्जा बचत गर्ने विद्युतीय भट्टीहरूमा पग्लनेदेखि इलेक्ट्रोस्टेटिक चित्रकला समाप्त गर्न।
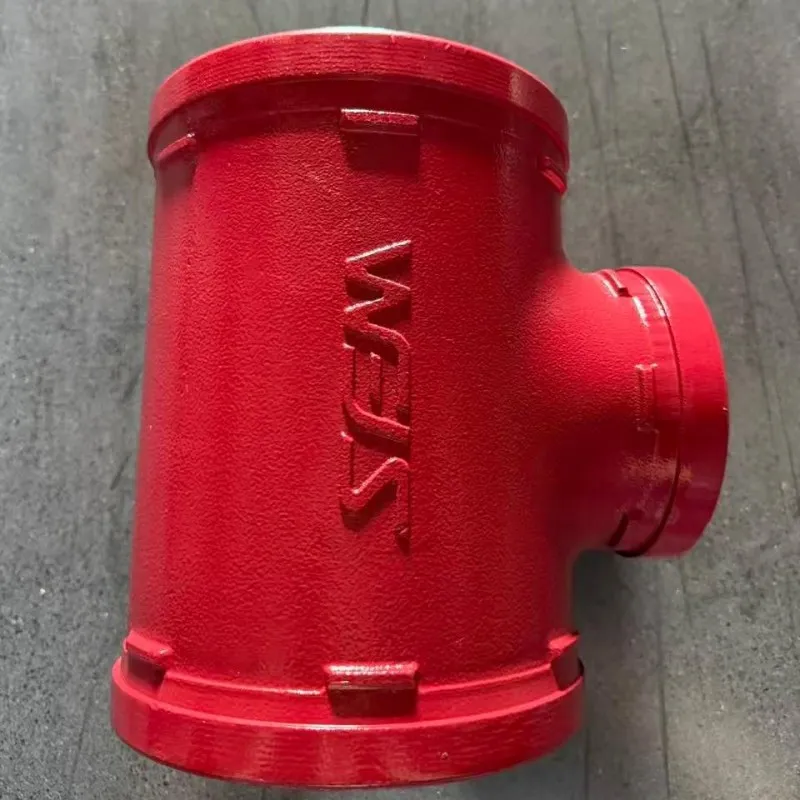
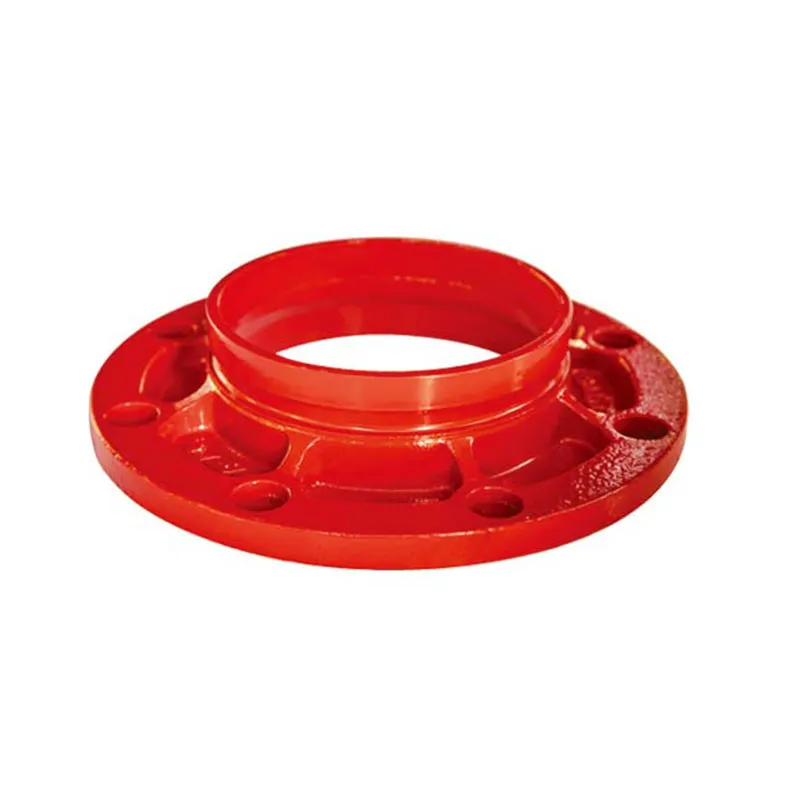
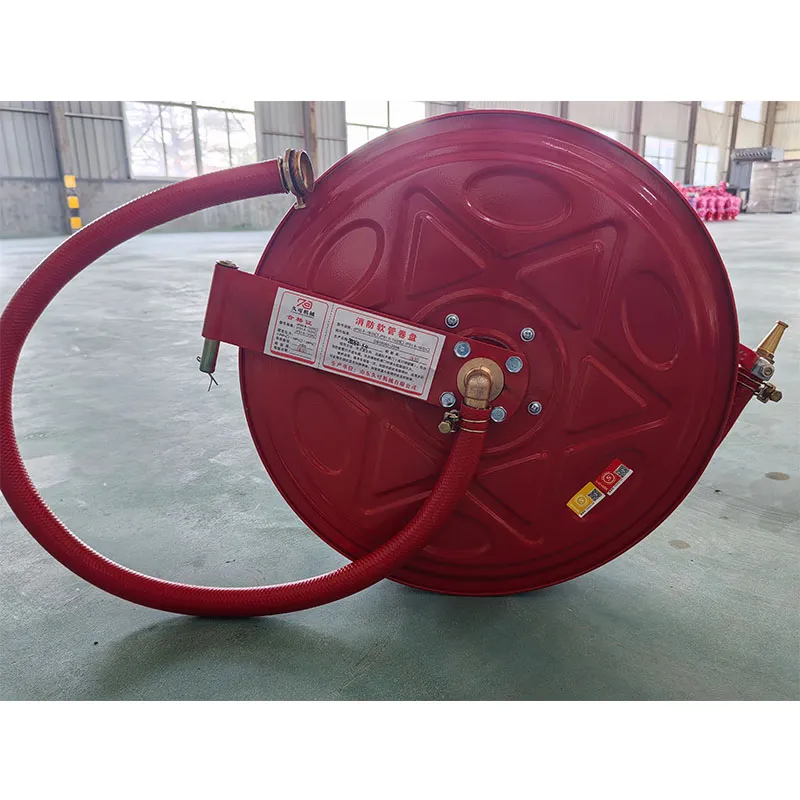
ग्रूभ फिटिङ्स, स्प्रिंकलर प्रणाली (ZSFY, ZSTMB-T80, ESFR) र फायर हाइड्रन्टहरू सहित Shandong Jiasheng उत्पादनहरू 2.5 MPa सम्मको दबाबमा काम गर्छन्। कम्पनीको सफलता केवल CCCF प्रमाणपत्रहरूको उपस्थिति र GB5135.11 मापदण्डहरूको अनुपालनको कारणले मात्र होइन, तर कास्टिङ प्यारामिटरहरूलाई कडापन र कम्पन प्रतिरोधका लागि कडा आवश्यकताहरूमा अनुकूलन गर्ने क्षमताको कारण पनि हो। EPDM रबर सिलहरू र 8.8 ग्रेड फास्टनरहरूको शरीरको उच्च-गुणस्तरको कास्टिङको संयोजनमा प्रयोगले पानी आपूर्ति र आगो निभाउने प्रणालीहरूको लागि कास्ट आयरन कम्पोनेन्टहरूको उत्पादनमा एकीकृत दृष्टिकोण कत्तिको महत्त्वपूर्ण छ भनेर देखाउँछ।
ऊर्जा र टर्बाइन निर्माण
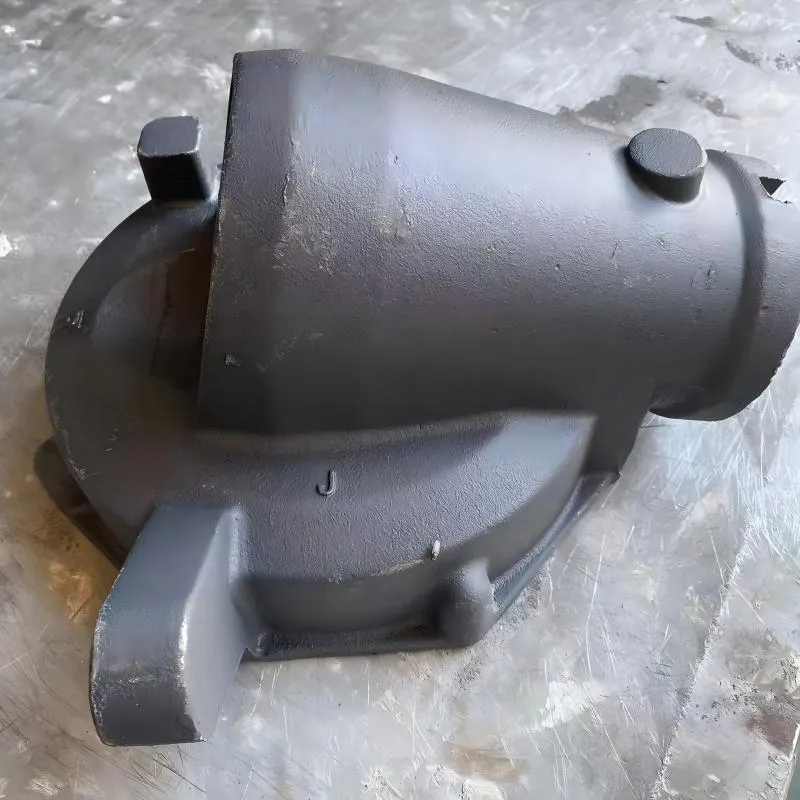
यस उद्योगमा तापमान प्रतिरोध र कम्पन डम्पिङ महत्वपूर्ण छन्। कास्ट आइरन टर्बाइन क्यासिङ, जेनेरेटर सपोर्ट र फाउन्डेसन स्ल्याबहरू खैरो कास्ट आइरन SCh20–SCh25 बाट बनेका छन्। उदाहरण: थर्मल पावर प्लान्टमा पावर प्लान्टको लागि जीर्ण पम्प हाउसिंग प्रतिस्थापन। एकाई स्तरवृद्धि पछि परिवर्तन प्रवाह प्यारामिटरहरूको कारण मानक भाग उपयुक्त छैन। अनुकूलन कास्टिङले प्रवाह मार्गको ज्यामिति परिवर्तन गर्न सम्भव बनायो, पम्पको दक्षतालाई 120 डिग्री सेल्सियस सम्मको काम गर्ने तरल तापक्रममा 3.5% बढाएर।
खानी र धातु विज्ञान
यहाँ मुख्य शत्रुहरू घर्षण पहिरन र झटका भार हुन्। नोड्युलर ग्रेफाइट (VCh50, VCh60) भएको उच्च क्रोमियम कास्ट आइरन वा कास्ट आइरन प्रयोग गरिन्छ। सामान्य कार्य: क्रसर बिटर वा मिल अस्तर बनाउने। मानक भाग को सेवा जीवन 400 घण्टा थियो। अधिकतम पहिरन र क्रोमियम (1.5% सम्म) संग मिश्रित क्षेत्रहरूमा पर्खाल मोटाईमा वृद्धि भएको व्यक्तिगत डिजाइन पछि, एकाइको सेवा जीवन 650 घण्टामा बढ्यो, जसले मर्मतको लागि डाउनटाइम 20% कम गर्यो।
मेसिन उपकरण निर्माण र रोबोटिक्स
सीएनसी मेसिन बेड र रोबोट आर्म बेसहरूलाई आन्तरिक घर्षण (डम्पिङ) को उच्च गुणांक भएको सामग्री चाहिन्छ। खैरो कास्ट फलाम SCh15–SCh20 यहाँ अपरिहार्य छ। अनुकूलन उत्पादनले कूलिंग स्पिन्डलहरू वा राउटिङ केबलहरू सिधै कास्टिङको शरीरमा बनाउन जटिल आन्तरिक च्यानलहरू सिर्जना गर्न अनुमति दिन्छ, जुन वेल्डेड स्टील संरचनासँग सम्भव छैन।
2026 मा मूल्य गठन कारक
लागतकास्ट आयरन घटकहरूको व्यक्तिगत उत्पादनवजनको रैखिक प्रकार्य होइन। 2026 मा, मूल्य निर्धारण निम्न घटकहरू समावेश गर्दछ, जसमध्ये प्रत्येक अनुकूलनको अधीनमा छ:
| प्यारामिटर | लागत मा प्रभाव | इन्जिनियरको टिप्पणी |
|---|---|---|
| कास्टिङ वजन | आधार गुणक | पार्ट जति सानो हुन्छ, पग्लने र बनाउनको निश्चित लागतका कारण प्रति किलोग्राम उच्च मूल्य हुन्छ। |
| कठिनाई कारक | +१५% … +६०% | पातलो पर्खालहरूको उपस्थिति (<5 मिमी), आन्तरिक गुफाहरू, कास्टिङमा थ्रेडेड प्वालहरू। |
| GOST/ISO अनुसार शुद्धता | +१०% … +३०% | CT12 बाट CT8 एक्यूरेसी क्लासमा सर्दा टूलिङ र निरीक्षणको लागत दोब्बर हुन्छ। |
| ब्याच आकार | विपरीत समानुपातिक | धेरै 10 पीसी। 1000 टुक्राहरूको ब्याच भन्दा प्रति एकाइ 2-3 गुणा बढी खर्च हुनेछ। |
| पोस्ट-प्रोसेसिङ | +२०% … +५०% | तातो उपचार (एनिलिङ, हार्डनिङ), टम्बलिंग, पेन्टिङ, मेसिनिङ। |
अनुमानमा के लुकेको छ?
प्रायः ग्राहकहरूले केवल धातुको मूल्यमा ध्यान दिन्छन्, मोडेलको लागतको बारेमा बिर्सन्छन्। अनुकूलन उत्पादनले प्रायः बालुवा मोल्ड वा हराएको मोम मोडेलहरूको थ्रीडी प्रिन्टिङ प्रयोग गर्दछ, पहिलो नमूनाहरूको लागि महँगो धातु उपकरणको लागत हटाउँदै। यद्यपि, यदि परिसंचरण 500 टुक्राहरू भन्दा बढी छ भने, एल्युमिनियम वा स्टिल मोडेल प्लेटको उत्पादन आर्थिक रूपमा न्यायोचित हुन्छ, प्रत्येक एकाइको लागत 15-20% घटाउँछ।
गणना उदाहरण:कास्टिंग "गियरबक्स आवास", वजन 45 किलो, सामग्री VCh40, 20 पीसी को ब्याच।
- धातु र smelting को लागत: 180 rubles / kg।
— कास्टिङका लागि थ्रीडी मोडेलको उत्पादन: रुब २५,००० (एक पटक)।
- मोल्डिंग र फिलिंग: 60 रब / किग्रा।
- गर्मी उपचार र सफाई: 40 rubles / kg।
कुल प्रति एकाइ: ~14,500 रूब। जब ब्याच 100 pcs मा बढ्छ। मोडेलको मूल्यह्रासको कारण मूल्य ~ 12,800 rubles मा घट्नेछ।
कसरी आपूर्तिकर्ता छनोट गर्ने: औद्योगिक खरिदका लागि E-E-A-T मापदण्ड
को लागि ठेकेदार छनोटकास्ट आयरन घटकहरूको व्यक्तिगत उत्पादनप्राविधिक क्षमताको परीक्षणमा आधारित हुनुपर्छ, मूल्यमा मात्र होइन। 2026 को अवस्थामा, बजार बिचौलियाहरु संग oversaturated छ जसको आफ्नै उत्पादन छैन। जोखिमबाट बच्न, निम्न चेकलिस्ट प्रयोग गर्नुहोस्:
- हाम्रो आफ्नै प्रयोगशाला छ।आपूर्तिकर्ता साक्षी नमूनाहरूको पिघल र मेकानिकल परीक्षणहरूको वर्णक्रमीय विश्लेषण सञ्चालन गर्न बाध्य छ। तपाईको ब्याचको लागि तन्य र कठोरता (ब्रिनेल) परीक्षण रिपोर्टहरू अनुरोध गर्नुहोस्।
- उपकरण पार्क।पत्ता लगाउनुहोस् कि मोल्डिङ विधिहरू उपलब्ध छन्। HWS, Disa वा एनालग लाइनहरूको उपस्थितिले उच्च सटीकताका साथ काम गर्ने सम्भावनालाई संकेत गर्दछ। तपाईंको आफ्नै भट्टीहरू (इन्डक्शन वा कपोला फर्नेसहरू) नहुनु भनेको रातो झण्डा हो।
- इन्जिनियरिङ विभाग।DFM (निर्माणका लागि डिजाइन) विश्लेषण सञ्चालन गर्ने आपूर्तिकर्ताको क्षमता। राम्रो इन्जिनियरले मोल्ड भर्नका लागि पर्खालको मोटाई पर्याप्त नभएको ठाउँहरू देखाउनेछ, वा तपाईंले प्रदान नगरेको ठाउँमा कास्टिङ ढलानहरू थप्न सुझाव दिनेछ।
- सन्दर्भ सूची र प्रमाणीकरण।समान भागहरूको उदाहरणहरू अनुरोध गर्नुहोस्। ISO 9001, ISO 14001 प्रमाणपत्र र उद्योग अनुमोदनहरूको उपस्थिति (उदाहरणका लागि, आगो सुरक्षा वा दबाब) प्रक्रियाहरूको परिपक्वता पुष्टि गर्दछ। उदाहरणका लागि, शेडोङ जियाशेङ जस्ता निर्माताहरूका उत्पादनहरूले राष्ट्रिय गुणस्तर नियन्त्रण केन्द्रहरूमा कडा प्रकारको परीक्षणहरू पार गर्छन्, जुन अन्तिम उपभोक्ताको लागि विश्वसनीयताको ग्यारेन्टी हो।
रसद र निर्यात प्रतिबन्ध
2026 मा निर्माताहरूसँग काम गर्दा, यो रसद विचार गर्न महत्त्वपूर्ण छ। कास्ट आइरन कास्टिङमा उच्च विशिष्ट गुरुत्वाकर्षण हुन्छ, त्यसैले डेलिभरीको लागत कार्गोको लागतको 15-20% सम्म हुन सक्छ। यो उचित यातायात पहुँच भित्र एक निर्माता छनोट गर्न वा आपूर्ति च्यानल र OEM समर्थन स्थापना गरेको कम्पनीहरु संग काम गर्न इष्टतम छ। तपाईंका उत्पादनहरूका लागि अनुरूपता प्रमाणपत्रहरू (TR CU, GB, UL, आदि) को उपलब्धता जाँच गर्नुहोस् यदि तिनीहरू अनिवार्य प्रमाणीकरणको अधीनमा छन्।
सामग्रीको तुलना: तपाईंले कुन कास्ट फलाम रोज्नुपर्छ?
कास्ट आयरन ग्रेडको गलत छनोट भागको समयपूर्व विफलताको सबैभन्दा सामान्य कारण हो। तल कस्टम निर्माणमा प्रयोग हुने कास्ट आइरनका मुख्य प्रकारहरूको तुलना गरिएको छ।
| कास्ट फलाम ग्रेड | ग्रेफाइट संरचना | तन्य शक्ति (MPa) | मुख्य आवेदन | मेसिनबिलिटी |
|---|---|---|---|---|
| SCh15, SCh20 (ग्रे) | लामेलर | 150-200 | फ्रेम, आवास, कभर, ब्रेक डिस्क। | उत्कृष्ट |
| HF40, HF50 (उच्च शक्ति) | गोलाकार | ४००–५०० | क्र्याङ्कशाफ्टहरू, गियरहरू, प्रेसर पाइपहरू, झटका लोड भएका भागहरू, फिटिङहरू। | राम्रो (गुणस्तरका उपकरणहरू चाहिन्छ) |
| KCH30-6 (जादुई) | फ्ल्याकी | ३०० | फिटिङ, हुक, रियर एक्सल हाउसिङ, जटिल आकारका साना भागहरू। | राम्रो |
| एन्टीफ्रिक्सन (ASF) | Lamellar + additives | आधार मा निर्भर गर्दछ | स्लाइडिङ बुशिङ, गाइड, बियरिङ। | औसत |
इन्जिनियरिङ राय:यो सधैं उच्च-शक्ति कास्ट फलामको लागि अधिक भुक्तान गर्न लायक छैन। यदि कुनै भाग कम्प्रेसन र भाइब्रेसनको अधीनमा छ (उदाहरणका लागि, मेशिन समर्थन), खैरो कास्ट आइरन SCH20 यसको भिजाउने गुणहरूको कारणले राम्रोसँग सामना गर्नेछ। HF मा कम आन्तरिक घर्षण छ, जसले केहि डिजाइनहरूमा अनुनाद निम्त्याउन सक्छ। यद्यपि, दबाब प्रणालीहरूको लागि (जस्तै आगो निभाउने उत्पादनहरूको मामला हो), VCh40-12 मात्र विश्वसनीयता मानक हो।
कास्टिङ अर्डर गर्दा सामान्य गल्तीहरू
गत 3 वर्षमा दोषपूर्ण ब्याचहरूको विश्लेषणले ग्राहकहरूबाट निम्न प्रणाली त्रुटिहरू प्रकट गरेको छ:
- संकुचनलाई बेवास्ता गर्दै।भाग को रेखाचित्र खाता कास्टिङ संकुचन बिना बनाइन्छ (कास्ट फलाम 0.8-1.2% को लागी)। मोडेल निर्माताले मोडेललाई ठूलो बनाउँछ, तर यदि डिजाइनरले भत्ताहरूमा सहमति जनाएन भने, आयामहरू गर्मी उपचार पछि "फ्लोट" हुन सक्छ।
- अपर्याप्त फिलेट त्रिज्या।कास्टिङ भित्रको तीखा कुनाहरूले तनाव सांद्रता सिर्जना गर्दछ र चिसोको समयमा दरारहरू निम्त्याउँछ। न्यूनतम त्रिज्या कम्तिमा 3-5 मिमी हुनुपर्छ।
- छायांकन स्थानहरूको गलत संकेत।ग्राहकलाई एक आदर्श सतह चाहिन्छ जहाँ रड वा गेटिङ प्रणालीबाट चिन्हहरू अवस्थित छन्। कास्टिङ प्रणालीका तत्वहरू राख्नको लागि "गैर-कार्य" क्षेत्रहरू अग्रिम निर्धारण गर्न आवश्यक छ।
- गैर विनाशकारी परीक्षण (NDT) को लागी कुनै आवश्यकता छैन।महत्वपूर्ण भागहरूका लागि, अल्ट्रासोनिक परीक्षण (अल्ट्रासोनिक परीक्षण) वा पेनिट्रन्ट त्रुटि पत्ता लगाउने आवश्यकता संकेत गर्न निश्चित हुनुहोस्। बाह्य उपस्थितिले आन्तरिक सिंकहरूको अनुपस्थितिको ग्यारेन्टी गर्दैन।
FAQ: आफू अनुकूल कास्टिङ बारे बारम्बार सोधिने प्रश्नहरू
प्रश्न: न्यूनतम परिसंचरण के होकास्ट आयरन घटकहरूको व्यक्तिगत उत्पादन?
A: प्राविधिक रूपमा 1 टुक्रा उत्पादन गर्न सम्भव छ। यद्यपि, पूर्व-उत्पादन र गल्ने लागतहरू वितरण गर्न 5-10 टुक्राबाट सुरु गर्न आर्थिक रूपमा सम्भव छ। फारमहरूको 3D प्रिन्टिङको लागि, न्यूनतम ब्याच एकल हुन सक्छ।
प्रश्न: के मेसिन बिना आवश्यक शुद्धता वर्गको साथ तुरुन्तै कास्टिङ प्राप्त गर्न सम्भव छ?
A: हो, CCS वा हराएको मोम कास्टिङ विधिहरू प्रयोग गर्दा, सटीकता कक्षाहरू CT7-CT8 प्राप्त गर्न सकिन्छ। यद्यपि, कार्यात्मक सतहहरू (बेरिङ सिटहरू, सिलहरू) लाई अझै पनि आवश्यक नरमपन Ra 1.6–3.2 प्राप्त गर्न ग्राइन्डिङ वा घुमाउन आवश्यक छ।
प्रश्न: नयाँ मोडेल विकास गर्न कति समय लाग्छ?
A: 3D मोडेल सिर्जना गर्न र कास्टिङको लागि प्रिन्ट गर्न 3-5 दिन लाग्छ। परम्परागत काठ वा एल्युमिनियम मोडेल को उत्पादन - 10 देखि 20 दिन सम्म। पहिलो नमूना ("पहिलो चिप") प्राप्त गर्नको लागि कुल अवधि सामान्यतया 20-25 दिन हुन्छ।
प्रश्न: मौसमीताले मूल्य र सर्तहरूलाई असर गर्छ?
A: हो। गर्मी महिनाहरूमा, कास्टिङको माग परम्परागत रूपमा उच्च हुन्छ, र बालुवा सुकाउने तापमान अवस्थाको कारण मोल्डिङ लाइनहरूको दक्षता कम गर्न सकिन्छ। पहिलो र चौथो क्वाटरका लागि ठूलो अर्डरहरूको योजना बनाउनुहोस्।
अर्डर राख्नको लागि निष्कर्ष र सिफारिसहरू
कास्ट आयरन घटकहरूको व्यक्तिगत उत्पादन2026 मा - यो धातुको खरिद मात्र होइन, तर इन्जिनियरिङ साझेदारी हो। परियोजनाको सफलता प्रारम्भिक डेटाको गुणस्तर (STEP/IGES 3D मोडेलहरू, स्पष्ट विवरणहरू) र भागको उद्देश्यको लागि पर्याप्त प्रविधिको छनोटमा निर्भर गर्दछ। मोडेल डिजाइन वा कच्चा मालको गुणस्तर नियन्त्रणको चरणमा बचतले अनिवार्य रूपमा उपकरण सञ्चालनको चरणमा लागत बढाउँछ।
जोखिम कम गर्न हामी सिफारिस गर्छौं:
- शृङ्खला सुरु गर्नु अघि परीक्षण ब्याच अर्डर गर्नुहोस्।
- प्रत्येक तापको रासायनिक विश्लेषणको प्रावधान आवश्यक छ।
- फरक भागहरू संयोजन गर्न समस्याहरूबाट बच्नको लागि जटिल एसेम्बलीहरूको लागि एकल आपूर्तिकर्ता प्रयोग गर्नुहोस्।
- निर्माता (ISO 14001) मा स्वचालित लाइनहरू र वातावरणीय नियन्त्रण प्रणालीहरूको उपस्थितिमा ध्यान दिनुहोस्, जसले गुणस्तरको स्थिरतालाई संकेत गर्दछ।
यदि तपाइँ तपाइँको रेखाचित्र को आधार मा कास्टिङ को लागत को गणना गर्न को लागी, कास्टिंग को संभावना को विश्लेषण गर्न को लागी, वा आयातित भाग को एक एनालग चयन गर्न को लागी, हाम्रा इन्जिनियरहरु प्राविधिक कागजात को नि: शुल्क अडिट गर्न को लागी तैयार छन्।
आफ्नो परियोजना छलफल गर्न तयार हुनुहुन्छ?
प्रारम्भिक लागत र समय अनुमानको लागि रेखाचित्र वा 3D मोडेल पठाउनुहोस्। हामी एक पूर्ण चक्र प्रदान गर्छौं: मोडेलिङ देखि समाप्त भागहरु को डेलिभरी।
→व्यावसायिक प्रस्ताव र प्राविधिक सल्लाह प्राप्त गर्नुहोस्